







— Mô tả sản phẩm —
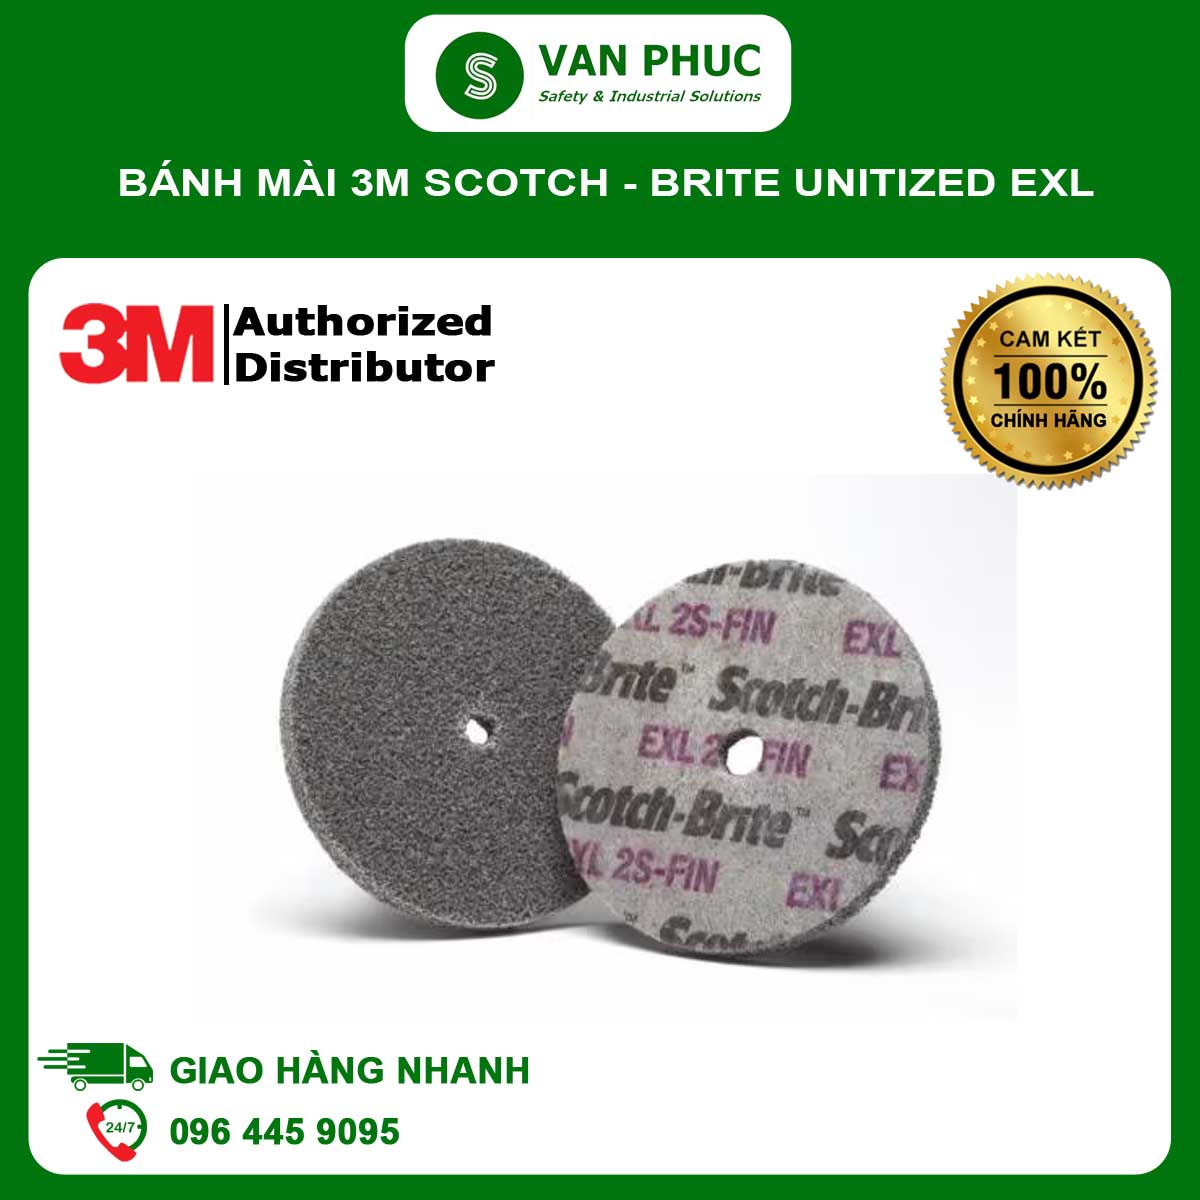
Bánh mài 3M™ Scotch-Brite™ Unitized EXL là bánh sợi không dệt nén lớp (unitized) có mật độ đồng nhất, liên kết nhựa bền, cho khả năng cắt “mát” và kiểm soát hình học bề mặt rất tốt.
Cấu trúc sợi nylon không dệt trộn hạt mài (aluminum oxide “A” hoặc silicon carbide “S”) được nén theo nhiều cấp mật độ 2–9, giúp lựa chọn chính xác giữa khả năng bóc vật liệu và độ mịn hoàn thiện.
Dòng EXL bền mép, giữ hình dạng tốt hơn so với bánh không dệt thông thường, phù hợp các thao tác cạnh như bo bán kính, phá gờ sắc, pha trộn vết mài sau hàn/cắt mà không “ăn lẹm” vào hình học chi tiết.
So với bánh quấn (convolute), bánh unitized EXL có cấu trúc lớp nén đồng tâm cho cảm giác cắt “chắc tay”, kiểm soát mép tốt, ít rung và bề mặt hoàn thiện đồng đều hơn trên chi tiết nhỏ.
— Đặc tính nổi bật —
Cắt mát, lực tỳ nhẹ vẫn đạt tốc độ loại bỏ bavia ổn định, giảm nguy cơ đổi màu nhiệt trên inox và hợp kim nhạy nhiệt.
Kiểm soát hình học chính xác, ít undercut nên rất phù hợp bo cạnh có bán kính yêu cầu, pha trộn dấu vết mài và tinh sửa bề mặt trước các công đoạn đánh bóng hoặc phủ.
Giữ biên dạng lâu, mép bánh ít sụt nên hiệu suất sử dụng đến cuối vòng đời ổn định, giảm tần suất thay dụng cụ.
Vết hoàn thiện đồng đều, hướng vết nhất quán giúp dễ che phủ ở bước sơn/đánh bóng tiếp theo, hạn chế “swirl marks”.
Khoáng chất linh hoạt theo ứng dụng: A (aluminum oxide) bền và kinh tế trên thép carbon/inox; S (silicon carbide) sắc bén cho titan, niken, vật liệu cứng hoặc khi ưu tiên vết mịn.
Mật độ và cấp hạt đa dạng đáp ứng từ mài tinh sửa mép nhẹ đến bóc bavia nặng trên mép cắt laser/plasma, chi tiết dập hoặc gia công CNC.
— Thông số kỹ thuật —
Cấu trúc: Sợi nylon không dệt nén lớp (unitized) liên kết resin-over-resin, độ cứng đồng nhất toàn bánh.
Khoáng chất: A (aluminum oxide) hoặc S (silicon carbide) thể hiện trong mã sản phẩm như 6A-MED, 8A-FIN, 2S-FIN, 9S-FIN.
Mật độ: Thang 2 đến 9; mật độ thấp 2–4 linh hoạt theo mặt cong, ít ăn vật liệu; mật độ trung 6 đa dụng; mật độ cao 8–9 cứng cho cạnh, bavia dày.
Cấp hạt/độ tinh: CRS, MED, FIN, SFN (tương đương thô → siêu mịn); lựa chọn theo yêu cầu độ nhẵn và lượng bóc.
Kích thước điển hình: Đường kính 50–150 mm cho máy cầm tay và đến 200–300 mm cho máy để bàn; bề dày 3–25 mm tùy mã.
Lỗ tâm và gá lắp: Lỗ 6–25,4 mm cho trục/mandrel; có vòng chêm hoặc bích kẹp theo tiêu chuẩn; bảo đảm lắp kẹp phủ đủ mặt bích theo hướng dẫn.
Dạng bánh: Thẳng (straight wheel) là chủ đạo; có thể có dạng vát mép/định hình đặc biệt theo yêu cầu.
Vận hành: Dùng khô là chủ yếu; có thể dùng kèm dung dịch gốc nước để giảm bụi và nhiệt nếu quy trình cho phép; không dùng dung môi mạnh làm suy giảm liên kết nhựa.
Tốc độ quay: Không vượt quá tốc độ tối đa ghi trên nhãn bánh và khuyến nghị của nhà sản xuất máy; lựa chọn đường kính bánh tương thích dải rpm của máy để giữ tốc độ ngoại vi an toàn.
Tương thích vật liệu: Thép carbon, thép không gỉ, nhôm và hợp kim mềm (kiểm soát bít tắc), titan, niken, đồng thau, đồng, một số vật liệu composite/khuôn nhựa với áp lực thấp.
— Tiêu chuẩn kỹ thuật (phân tích chuyên sâu) —
ANSI B7.1
Phạm vi quy định an toàn cho bánh mài quay: tốc độ tối đa cho phép, yêu cầu che chắn, kích thước bích kẹp, thử không tải, chạy rà trước khi đưa vào cắt.
Ý nghĩa thực tế: Kiểm tra tình trạng bánh, thực hiện “ring test” đối với bánh có kích thước phù hợp, lắp đúng bích kẹp phẳng sạch, chạy không tải vài chục giây trong tấm che để phát hiện rung bất thường, chỉ vận hành khi máy có chụp bảo vệ và người dùng trang bị PPE đầy đủ.
Áp dụng cho bánh unitized như một khung an toàn chung dù đây không phải bánh liên kết vitrified; mọi tham số vận hành phải tuân theo tốc độ tối đa in trên nhãn bánh/máy.
EN 13743
Tiêu chuẩn an toàn châu Âu cho sản phẩm nhám quay dùng với máy cầm tay/để bàn, gồm yêu cầu về tốc độ ngoại vi tối đa, ghi nhãn, thử nghiệm và hướng dẫn sử dụng.
Ý nghĩa thực tế: Ghi nhãn đường kính, lỗ tâm, tốc độ tối đa, lô sản xuất giúp truy xuất và thiết lập quy trình an toàn; người dùng cần đối chiếu tốc độ máy với đường kính bánh để không vượt tốc độ ngoại vi cho phép, đặc biệt khi thay đổi đường kính/mật độ.
Phân loại hình học sản phẩm nhám quay giúp lựa chọn đúng bích kẹp, tấm đỡ và che chắn tương thích để hạn chế vỡ bánh do kẹp sai.
ISO 9001
Chứng nhận hệ thống quản lý chất lượng tại cơ sở sản xuất, đảm bảo tính ổn định giữa các lô về mật độ nén, phân bố khoáng chất, độ bền liên kết và cân bằng động bánh; điều này giúp bề mặt sau gia công có độ lặp lại cao, giảm sai lệch giữa ca/lot.
RoHS, REACH
RoHS xác nhận hạn chế các chất nguy hại trong sợi, nhựa liên kết và phụ gia; REACH đảm bảo tuân thủ quản trị hóa chất và ngưỡng SVHC trong chuỗi cung ứng EU.
Ý nghĩa thực tế: Hỗ trợ đáp ứng yêu cầu EHS của nhà máy và khách hàng ngành hàng không, thiết bị y tế, thực phẩm – đồ uống khi bánh không tiếp xúc trực tiếp sản phẩm nhưng làm việc trong cùng môi trường sản xuất.
Ghi chú lựa chọn kỹ thuật
Mã sản phẩm thể hiện đồng thời khoáng chất và mật độ, ví dụ 6A-MED là mật độ 6 với hạt A, cấp hạt Medium; 8A-FIN cho hoàn thiện mịn ở độ cứng cao; 2S-FIN mềm theo mặt cong và chi tiết mảnh; 9S-FIN cực cứng giữ mép tốt để bo bán kính nhỏ, phá bavia nặng nhưng vẫn để lại vết mịn có kiểm soát.
Không áp dụng thang FEPA “P-grade” cho bánh không dệt; thay vào đó sử dụng tổ hợp mật độ + cấp hạt để thiết kế lộ trình công đoạn (ví dụ MED → FIN → SFN) nhằm đạt độ nhẵn mục tiêu.
— Ứng dụng —
Bo tròn cạnh và tạo bán kính đồng đều sau phay, dập, cắt laser/plasma trên thép carbon/inox để giảm sắc cạnh và nguy cơ nứt mép.
Tẩy bavia chính xác sau khoan, taro, phay mặt đầu; xử lý lỗ và rãnh với bánh đường kính nhỏ kẹp mandrel.
Pha trộn vết mài đá/đĩa trước sơn hoặc trước đánh bóng, tạo nền bám dính đồng đều, hạn chế “under-cut” ở mép hàn.
Gia công hợp kim nhôm và đồng thau với áp lực nhẹ, ưu tiên khoáng S khi cần vết sắc, chú ý kiểm soát bít tắc bằng nhịp làm việc ngắt quãng hoặc hỗ trợ dung dịch gốc nước.
Ứng dụng có yêu cầu cao về kiểm soát hình học như linh kiện y tế, hàng không, khuôn mẫu, dụng cụ cắt hàn đắp.
— Hướng dẫn sử dụng & Bảo trì —
Chọn đúng mã theo nhiệm vụ: mật độ 8–9 cho bo cạnh/bavia nặng và giữ biên dạng; mật độ 6 đa dụng cho hòa vết; mật độ 2–4 cho mặt cong và chi tiết mỏng.
Chọn khoáng A cho thép carbon/inox khi ưu tiên tuổi thọ; chọn S cho titan/niken hoặc khi cần vết mịn sắc trên vật liệu cứng.
Lắp đúng bích kẹp, kiểm tra độ đảo và chạy không tải trước khi làm việc; không vượt tốc độ tối đa ghi trên nhãn.
Giữ áp lực nhẹ đến trung bình để bánh tự cắt, di chuyển đều theo bề mặt; tránh dừng lâu một điểm gây nhiệt cục bộ và mài lẹm hình học.
Khi bánh bị “đóng mặt” hoặc mòn mép, có thể “làm mới” nhẹ bằng đá sửa hoặc giấy nhám mịn để mở hạt; thay bánh khi chiều dày/đường kính không còn đảm bảo an toàn hoặc vết cắt giảm rõ.
Vệ sinh khô bằng khí nén; tránh dung môi mạnh; bảo quản nơi khô mát, tránh ẩm cao và tia UV trực tiếp; lưu kho theo lô để truy xuất khi cần.
Trang bị PPE đầy đủ gồm kính/mặt nạ che, bảo vệ hô hấp, găng tay và che chắn tia lửa/bụi theo quy định an toàn của xưởng.
Bánh mài 3M Scotch – Brite Unitized EXL
Thông số chi tiết sản phẩm
Thương hiệu: 3M
Xuất xứ: Mỹ
Ứng dụng: Tẩy bavia, bo tròn cạnh, hòa vết mài, sửa vết cắt laser/plasma, làm sạch vết ôxy hóa và chuẩn bị bề mặt trước hàn/sơn trên thép carbon, inox, hợp kim nhôm, titan, niken; gia công chi tiết chính xác, thiết bị y tế, hàng không, MRO
Tiêu chuẩn: ANSI B7.1; EN 13743; ISO 9001; RoHS; REACH
Giá: Liên Hệ
Yêu cầu khác từ bạn
Sản phẩm tương tự

Giá: Liên Hệ


Giá: Liên Hệ

Giá: Liên Hệ
Giá: Liên Hệ

Giá: Liên Hệ

Giá: Liên Hệ

Giá: Liên Hệ

