






— Mô tả sản phẩm —
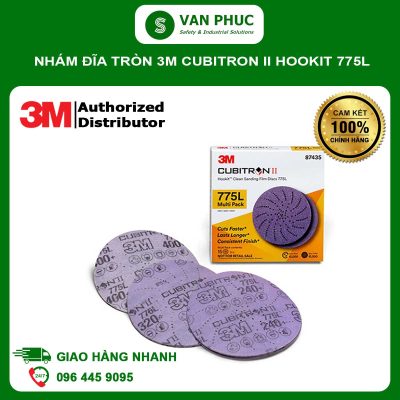
Nhám đĩa tròn 3M Cubitron II Hookit 775L là đĩa chà nền phim (film) sử dụng hạt mài gốm Precision Shaped Grain (PSG) của 3M có hình học vi cấu trúc “mũi dao” tự sắc lại trong quá trình làm việc, cho tốc độ cắt cao với áp lực thấp và nhiệt sinh ra thấp hơn so với nhám truyền thống.
Nền phim polyester phẳng, bền xé, cho vết xước đồng đều và độ bền cạnh tốt khi làm ở mép panel hoặc bề mặt cong nhẹ.
Lớp kết dính resin-over-resin chịu nhiệt đi kèm lớp chống đóng bột (stearate/anti-loading) giúp hạn chế bết sơn – bột putty khi chà khô, kéo dài tuổi thọ.
Kết cấu Hookit (gai/nhám) cho phép thay đĩa nhanh, thuận tiện vận hành quy trình nhiều bước hạt mài; đa dạng pattern lỗ hút bụi “Clean Sanding” tối ưu hút bụi và làm mát bề mặt.
Phù hợp chà khô với máy chà quỹ đạo ngẫu nhiên (DA) để tạo nền đều, ổn định, giảm rủi ro “swirl mark” khi thao tác đúng thông số.
— Đặc tính nổi bật —
Hạt gốm Cubitron II PSG có biên sắc cắt “định hướng” nên cắt nhanh với lực tỳ nhỏ, giảm sinh nhiệt và giảm cháy xém trên sơn, primer và kim loại mỏng.
Cơ chế tự vỡ – tự sắc của PSG giúp tái lộ các mép cắt mới trong quá trình làm việc, duy trì tốc độ cắt và độ đồng đều vết xước trong suốt vòng đời đĩa.
Nền phim phẳng giúp mô hình vết xước nhất quán, hỗ trợ kiểm soát độ nhám mục tiêu và hạn chế vệt sọc lẻ ở bước hạt mịn.
Lớp chống đóng bột hạn chế bết sơn/bột putty khi chà khô, đặc biệt hiệu quả khi kết hợp hút bụi chủ động và chọn pattern lỗ phù hợp.
Hệ Hookit cho phép lắp/tháo nhanh mà không phá hủy pad, tiết kiệm thời gian chuyển cấp hạt; bám chắc ở tốc độ OPM cao và giảm rung khi cân tâm đúng.
Đa vật liệu ứng dụng: từ loại bỏ da cam nhẹ (orange peel), hà bám bụi sơn, tinh chỉnh primer đến làm phẳng gelcoat/composite và xử lý nhôm – inox trước sơn.
— Thông số kỹ thuật —
Vật liệu hạt mài: Ceramic Alumina Precision Shaped Grain (PSG) – Cubitron II có hình học vi mô định hướng, góc cắt sắc.
Kiểu phủ hạt: phủ dày – đồng đều để đạt tốc độ cắt và độ ổn định vết xước cao theo từng cấp hạt; kết hợp lớp chống đóng bột cho thao tác chà khô.
Nền: Phim polyester độ phẳng cao, bền xé mép, duy trì hình học vết xước ổn định trên bề mặt phẳng và cong nhẹ.
Kết dính: Resin-over-resin chịu tải nhiệt – cơ; hạn chế bong hạt khi tải cắt cao và làm việc kéo dài.
Lớp chức năng: Anti-loading (stearate) giảm bám dính bụi sơn/primer; bề mặt mát hơn khi đi kèm hút bụi.
Kiểu gắn: 3M Hookit (gai/nhám) tương thích đế Hookit 125 mm (5″) và 150 mm (6″).
Pattern lỗ: Tùy mã đặt hàng có Clean Sanding đa lỗ hoặc cấu hình lỗ phổ thông để tối ưu hút bụi và phân tán tải.
Dải cấp hạt thường dùng: FEPA P80–P800 tùy ứng dụng; trong sửa chữa ô tô phổ biến P80–P400 cho phá – định hình – nền trước sơn, và P600–P800 cho tinh mịn trước phủ mỏng hoặc đánh bóng.
Thiết bị tương thích: Máy chà quỹ đạo ngẫu nhiên (DA); quỹ đạo 3/16″ (≈5 mm) cho cắt nhanh và 3/32″ (≈2,5 mm) cho hoàn thiện mịn; OPM khuyến nghị khoảng 8.000–12.000 tùy máy và cấp hạt.
Tham số thao tác gợi ý: Áp lực tay nhẹ – trung bình để tận dụng “cắt bằng mép hạt” của PSG; tốc độ di chuyển đều, chồng lắp 50–70% hành trình; dùng interface pad mềm khi làm bề mặt cong để phân áp đều và giảm vết quầng.
— Tiêu chuẩn kỹ thuật —
FEPA P-grade (ISO 6344): Quy định kích cỡ hạt theo thang P và biên phân bố kích thước để đảm bảo vết xước nhất quán giữa các lô; 775L có đủ từ P thô đến P rất mịn, lựa chọn cấp hạt dựa trên yêu cầu độ nhám mục tiêu và khả năng che phủ của hệ sơn.
Hàm ý thực tế của FEPA: Khi chuyển P320 → P400 → P600/P800, mô hình vết xước mịn dần giúp giảm hiện tượng “telegraphing” sau sơn, đồng thời tăng bám dính lớp phủ nhờ mật độ vết xước đồng nhất.
ISO 9001: Hệ thống quản lý chất lượng cho quy trình tráng phủ – rải hạt – đóng rắn keo, giúp ổn định tốc độ cắt và tuổi thọ giữa các lô sản xuất khác nhau.
RoHS: Hạn chế các chất nguy hại trong cấu phần đĩa (kim loại nặng, chất halogen nhất định…), an toàn hơn cho môi trường xưởng kín và xử lý chất thải.
REACH: Kiểm soát hóa chất theo quy định EU, giảm rủi ro tiếp xúc các chất thuộc danh mục SVHC; yên tâm khi thao tác chà khô phát sinh bụi mịn kèm hút bụi và PPE chuẩn.
Nhận diện – ghi nhãn: Mặt lưng thường in 3M Cubitron II, 775L, Hookit và cấp hạt P…; khi nhận hàng kiểm tra đúng đường kính, pattern lỗ và cấp hạt theo quy trình đã chuẩn hóa.
Khuyến nghị theo tiêu chuẩn – ứng dụng: Công đoạn phá nhanh trên putty/primer ưu tiên P80–P150; tinh nền trước basecoat/clear coat dùng P240–P400; mịn hóa trước đánh bóng ướt – khô dùng P600–P800 tùy hệ sơn và yêu cầu độ bóng.
— Ứng dụng —
Sửa chữa ô tô: phá gợn da cam nhẹ, xóa bụi sơn, san phẳng putty/primer, tạo nền đều trước basecoat/clear coat, blend mép sơn.
Composite – gelcoat: mịn hóa bề mặt tấm/chi tiết, chuẩn bị trước phủ gelcoat mới hoặc trước đánh bóng, giảm nhiệt và giảm cháy bề mặt.
Kim loại màu – inox: chà định hình nhẹ, chuẩn bị trước sơn/phủ, giảm bám bẩn do sinh nhiệt nhờ hạt PSG cắt mát.
Nhựa – điện tử – gia công khuôn mẫu nhẹ: mờ hóa bề mặt trước sơn phủ/keo dán, kiểm soát vết xước đồng đều nhờ nền phim phẳng.
Gia công gỗ sơn: chà giữa lớp sơn/lacquer mỏng, tinh chỉnh bề mặt trước phủ tiếp hoặc trước đánh bóng.
— Hướng dẫn sử dụng & Bảo trì —
Chuẩn bị bề mặt: làm sạch dầu mỡ/bụi; nếu là primer mới, bảo đảm đã khô/mature theo khuyến nghị của hệ sơn để tránh bết.
Lắp đặt – cân tâm: dùng đế Hookit đúng đường kính, dán đĩa cân tâm để giảm rung; chọn pattern lỗ tương thích với pad và hệ hút bụi để tối ưu hút bụi – làm mát.
Thông số thao tác: đặt OPM theo khuyến nghị máy, áp lực tay vừa đủ để hạt PSG “cắn” bề mặt; di chuyển đều tay, chồng lắp 50–70% để vết xước đồng nhất; kiểm tra bề mặt định kỳ bằng đèn xiên.
Quy trình nhiều bước gợi ý (ô tô – refinish): P120/P150 định hình putty → P240 cân nền → P320/P400 tinh nền trước basecoat → P600/P800 mịn hóa trước phủ mỏng hoặc trước quy trình đánh bóng ướt – khô; điều chỉnh theo hệ sơn và yêu cầu OEM/nhà sơn.
Kiểm soát đóng bột – nhiệt: luôn bật hút bụi, giũ bụi bằng khí sạch khi thấy giảm tốc độ cắt; nếu bết sơn, giảm áp lực/OPM, đổi pattern lỗ phù hợp hơn và kiểm tra độ khô của vật liệu.
Sử dụng pad đệm (interface pad): áp dụng cho bề mặt cong để phân bố áp lực, hạn chế vết quầng; chọn độ mềm của pad theo cấp hạt và mục tiêu hoàn thiện.
Bảo quản: để nơi khô ráo, phẳng, tránh nắng – nhiệt trực tiếp; không đè nén chồng cao gây cong vênh; giữ sạch mặt Hookit để bám tốt.
Thay thế: đổi đĩa khi mép mòn, tốc độ cắt giảm rõ, vết xước xuất hiện không đều hoặc thấy bám bẩn không thể giũ sạch; không cố dùng quá tuổi thọ vì sẽ tăng nhiệt và rủi ro “swirl mark”.
An toàn: đeo kính bảo hộ đạt chuẩn, khẩu trang/respirator chống bụi mịn, bảo vệ thính giác khi làm việc OPM cao; dùng hệ hút bụi hoặc bàn chà có tích hợp hút để giảm phơi nhiễm bụi.
Nhám đĩa tròn 3M Cubitron II Hookit 775L
Thông số chi tiết sản phẩm
Thương hiệu: 3M
Xuất xứ: Mỹ
Ứng dụng: Chà nhám nhanh – mát bề mặt sơn, sơn lót (primer), bả matit/putty, kim loại màu (nhôm), thép không gỉ, gelcoat, composite, nhựa; chuẩn bị nền trước sơn, blend mép sơn, mịn hóa trước đánh bóng; sửa chữa ô tô, đóng tàu – composite, cơ khí – kim loại mỏng.
Tiêu chuẩn: FEPA P80–P800 (ISO 6344); ISO 9001; RoHS; REACH
Giá: Liên Hệ
Yêu cầu khác từ bạn
Sản phẩm tương tự

Giá: Liên Hệ

Giá: Liên Hệ

Giá: Liên Hệ


Giá: Liên Hệ

Giá: Liên Hệ

Giá: Liên Hệ

Giá: Liên Hệ

